Course de broche : mesurer le débattement utile
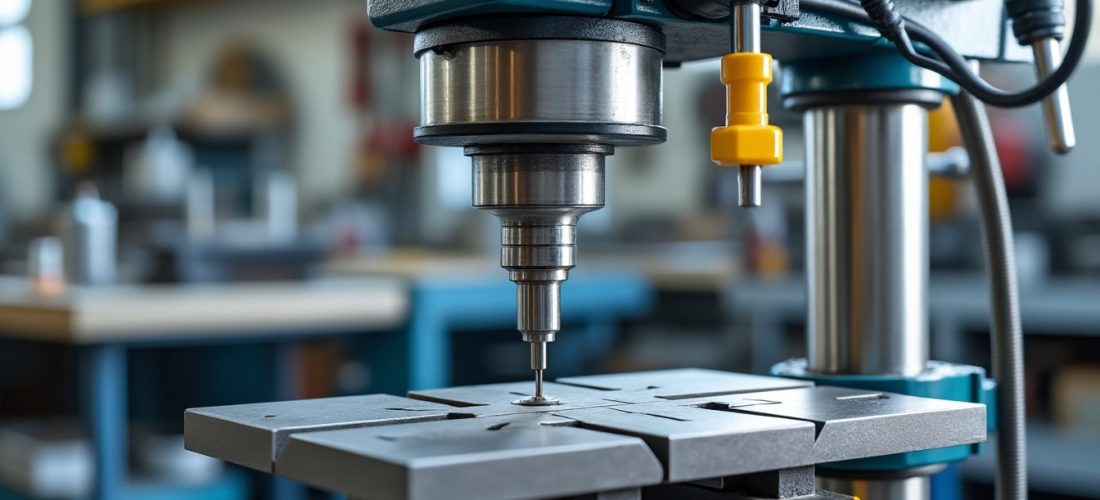
La course de broche, aussi appelée débattement de broche, correspond à la distance parcourue verticalement par la broche lorsque l’opérateur abaisse le levier. Elle détermine la profondeur accessible en un seul mouvement, sans remonter l’outil ni déplacer la pièce.
Cette cote ne se confond pas avec la capacité de perçage annoncée par le fabricant. Une machine conçue pour percer un diamètre donné dans l’acier peut manquer de course pour traverser une pièce épaisse avec un foret long. Vérifiez donc les deux valeurs séparément sur la fiche technique.
Course de broche et profondeur de perçage
La profondeur de perçage réellement disponible dépend aussi de la longueur du foret et de la forme de sa pointe. Si la course atteint sa limite avant que le foret traverse la pièce, il faut relever l’outil, réajuster la pièce ou employer un foret adapté.
Pour un perçage traversant, ajoutez à l’épaisseur du matériau la longueur de pointe nécessaire à la coupe. Un foret à pointe longue exige davantage de dégagement qu’un outil court, même si le diamètre reste identique.
Lors d’un essai sur établi, faites descendre le fourreau jusqu’à sa butée avec un foret monté, puis mesurez le déplacement. Cette vérification simple confirme la course exploitable dans la configuration réelle, accessoires compris.
Évaluer une pièce épaisse avant l’achat
Une longue course n’est utile que si la pièce reste stable et peut être bridée correctement. Une pièce haute peut nécessiter de retirer la table et de s’installer sur l’embase, à condition que sa forme et son poids le permettent.
Comparez la course annoncée avec vos opérations habituelles : perçages traversants, lamages, avant-trous ou travaux avec gabarit. Un atelier qui perce régulièrement des éléments épais gagnera à tester la machine avec un foret représentatif plutôt qu’à se fier au diamètre maximal seul.
Pour interpréter cette course, il faut ensuite la replacer dans l’espace disponible entre le mandrin, la table et la base.
Hauteur sous mandrin et distance broche-table
La hauteur sous mandrin désigne le dégagement vertical entre le mandrin et la table dans une position donnée. La distance broche-table est une cote voisine, généralement mesurée entre l’axe ou l’extrémité de la broche et la surface de la table.
Les fiches commerciales ne décrivent pas toujours ces mesures de manière identique. Pour comparer deux modèles, vérifiez les points de départ et d’arrivée indiqués, puis demandez si la table est réglée à sa position la plus basse ou la plus haute.
Table réglable, embase et dimensions de travail
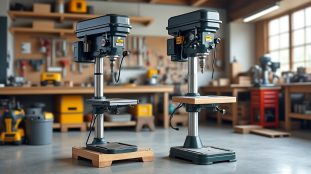
Sur une perceuse à colonne sur pied, la table se règle généralement en hauteur et peut parfois pivoter. Les modèles courants cités dans les données techniques d’atelier offrent environ 45 à 70 centimètres entre mandrin et table, mais cette plage ne constitue pas une norme universelle.
Une table abaissée augmente la place disponible pour une pièce volumineuse, tandis qu’une table relevée rapproche les petites pièces de l’outil. L’embase sert aussi de surface d’appui pour les pièces qui dépassent la table, sous réserve d’un bridage sûr et d’une configuration adaptée.
Avant de choisir, mesurez les pièces les plus encombrantes : hauteur, largeur, longueur et position de la zone à percer. Ces dimensions de travail donnent une image plus fidèle des besoins que la seule hauteur totale de la machine.
Repères utiles pour comparer les cotes
Les valeurs ci-dessous décrivent les mesures à rechercher sur une fiche constructeur. Elles ne remplacent pas les caractéristiques propres à chaque modèle, notamment lorsque la table, le mandrin ou les accessoires changent la configuration.
Mesures déterminantes pour l’encombrement :
- Hauteur minimale et maximale entre mandrin et table
- Distance entre broche et embase, table retirée ou abaissée
- Course verticale du fourreau avec le mandrin installé
- Diamètre maximal annoncé pour la capacité de perçage
Quand ces cotes sont réunies, le choix dépend encore de la distance entre la colonne de perçage et l’axe de l’outil.
Capacité de perçage et portée de la colonne
La capacité de perçage indique généralement le diamètre maximal que la machine peut percer dans une matière précisée. Elle varie selon le matériau, l’outil, la vitesse et la rigidité de l’ensemble : un diamètre valable dans l’acier doux ne garantit pas le même résultat dans un alliage plus dur.
La portée, souvent liée à la distance entre la colonne et l’axe de la broche, détermine la largeur de pièce que l’on peut positionner sous l’outil. Une perceuse peut donc offrir une grande capacité en diamètre, mais rester inadaptée à une pièce large ou décentrée.
Lire ensemble diamètre, portée et course
La sélection devient plus claire en mettant les cotes en regard. Le tableau distingue des indications à relever sur la fiche technique plutôt que d’attribuer des valeurs universelles à toutes les perceuses.
| Cote | Ce qu’elle indique | Question pratique |
|---|---|---|
| Capacité de perçage | Diamètre annoncé dans une matière donnée | Quel matériau et quel diamètre reviennent souvent ? |
| Course de broche | Déplacement vertical disponible en une descente | La pièce peut-elle être traversée sans repositionnement ? |
| Hauteur sous mandrin | Dégagement entre mandrin et table | La pièce entre-t-elle sous l’outil avec son bridage ? |
| Portée de colonne | Éloignement possible de l’axe par rapport à la colonne | La zone à percer atteint-elle l’axe de la broche ? |
Choisir selon les opérations d’atelier
Pour des perçages occasionnels de petites pièces, une machine d’établi peut suffire si sa course et son dégagement correspondent aux outils utilisés. Des travaux plus fréquents sur des éléments hauts ou larges demandent davantage de marge sous mandrin et une embase exploitable.
Sur des opérations répétitives, la rigidité compte autant que les chiffres de capacité. Une pièce mal soutenue peut vibrer, dévier le foret ou abîmer l’outil ; un étau adapté et un bridage stable améliorent donc la précision comme la sécurité.
Le meilleur modèle n’est pas forcément celui qui affiche le plus grand diamètre : les cotes doivent correspondre aux pièces réelles et à leur maintien.
Mandrin, foret et dégagement réel
Le mandrin ajoute une longueur sous la broche et modifie ainsi la hauteur réellement disponible. Un mandrin plus long, un adaptateur ou un foret dépassant davantage peut réduire le dégagement, même si la fiche de la machine annonce une distance broche-table généreuse.
La longueur utile dépend aussi du foret : une queue maintenue profondément dans le mandrin laisse moins de portée disponible, tandis qu’une sortie excessive peut diminuer la rigidité. Il faut conserver une prise suffisante et respecter les consignes du fabricant.
Vérifier la configuration avant de percer
Avant une opération inhabituelle, placez la pièce sur la table, installez le foret prévu et vérifiez son approche sans lancer le moteur. Cette répétition à l’arrêt révèle rapidement un manque de dégagement ou un conflit avec l’étau.
Contrôles à effectuer dans la configuration de travail :
- Présence du mandrin et de tout adaptateur nécessaire
- Longueur de foret réellement engagée dans les mors
- Position de la table et orientation de la pièce
- Espace restant pour l’étau et les brides de maintien
Une pièce longue peut également dépasser de la table : soutenez-la pour éviter qu’elle bascule ou tourne au contact du foret. Ne retenez jamais une pièce à la main pendant le perçage.
Préserver la précision des cotes
Une colonne de perçage doit rester propre et stable pour maintenir l’alignement de la table. Des copeaux coincés sur une portée ou un support mal serré peuvent déplacer la pièce et fausser la position du trou.
Si le fourreau descend par à-coups, nettoyez la zone de travail et vérifiez l’état du guidage avant de poursuivre. Les copeaux accumulés et le manque de graissage peuvent gêner son mouvement ; un contrôle régulier évite qu’un défaut mécanique ne compromette la profondeur ou la perpendicularité du perçage.
Pour compléter la comparaison des dégagements, examinez enfin la machine dans son implantation réelle, avec la hauteur disponible dans l’atelier et l’espace nécessaire à la manipulation.
Dimensions de travail : valider le choix dans l’atelier
Une fiche technique ne montre pas toujours les contraintes d’installation. La hauteur totale de la machine, l’espace au-dessus du mandrin et la place requise pour lever une pièce longue peuvent limiter l’usage, même lorsque les cotes de perçage paraissent suffisantes.
Mesurez les pièces types, mais aussi la zone de circulation autour de la perceuse. Un opérateur doit pouvoir serrer l’étau, régler la table et manipuler le levier sans heurter un mur, une étagère ou un éclairage suspendu.
Faire un essai avec une pièce représentative
Avant l’achat, prenez une pièce proche de la plus grande utilisée et simulez sa mise en place. Vérifiez que le trou peut être amené sous l’axe, puis que le foret atteint la profondeur requise sans buter sur la table.
Pour une machine déjà installée, cette vérification aide à déterminer si le travail doit se faire sur la table ou sur l’embase. Elle permet aussi de repérer les accessoires encombrants qui réduisent la hauteur utile et de choisir un foret mieux adapté.
Une fiche de relevé rend la comparaison plus concrète :
- Dimensions et masse de la pièce la plus encombrante
- Diamètre et matière des perçages habituels
- Profondeur requise et longueur de foret correspondante
- Hauteur libre disponible au-dessus de la machine
Comparer les modèles sans se fier à une seule cote
Inscrivez les caractéristiques de chaque modèle dans un tableau commun et notez les conditions de mesure annoncées. Les données manquantes doivent être demandées au vendeur plutôt que déduites d’une photographie ou d’une appellation commerciale.
| Vérification | Pourquoi elle compte | À confirmer |
|---|---|---|
| Course mesurée | Détermine la descente disponible en un mouvement | Valeur avec la configuration prévue |
| Dégagement sous mandrin | Conditionne l’accueil des pièces hautes | Position exacte de la table pendant la mesure |
| Portée de colonne | Permet d’atteindre une zone décentrée | Distance jusqu’à l’axe de broche |
| Capacité annoncée | Cadre les diamètres recommandés par le constructeur | Matière de référence et conditions d’emploi |
Le choix devient fiable lorsque la course, la hauteur sous mandrin et la portée répondent ensemble aux dimensions des pièces à usiner. La capacité de perçage complète cette lecture, sans remplacer l’essai concret de la configuration.

Fait par Edmond